
Die Materialwahl entscheidet über Kantenbild, Standzeit und Preis. Hier steht, wie sich die gängigen Platten beim Fräsen verhalten und wofür ich sie in der Praxis nehme.
Wenn du keine Vorgabe hast, ist die richtige Frage nicht „welches Material ist das beste", sondern was muss das Teil aushalten und wie soll es aussehen. Eine Schablone, die zwanzig Mal am Anschlag anliegt, hat andere Anforderungen als eine Front, die verschraubt und nie mehr angefasst wird.
Die Kandidaten
Massivholz (Eiche, Walnuss)
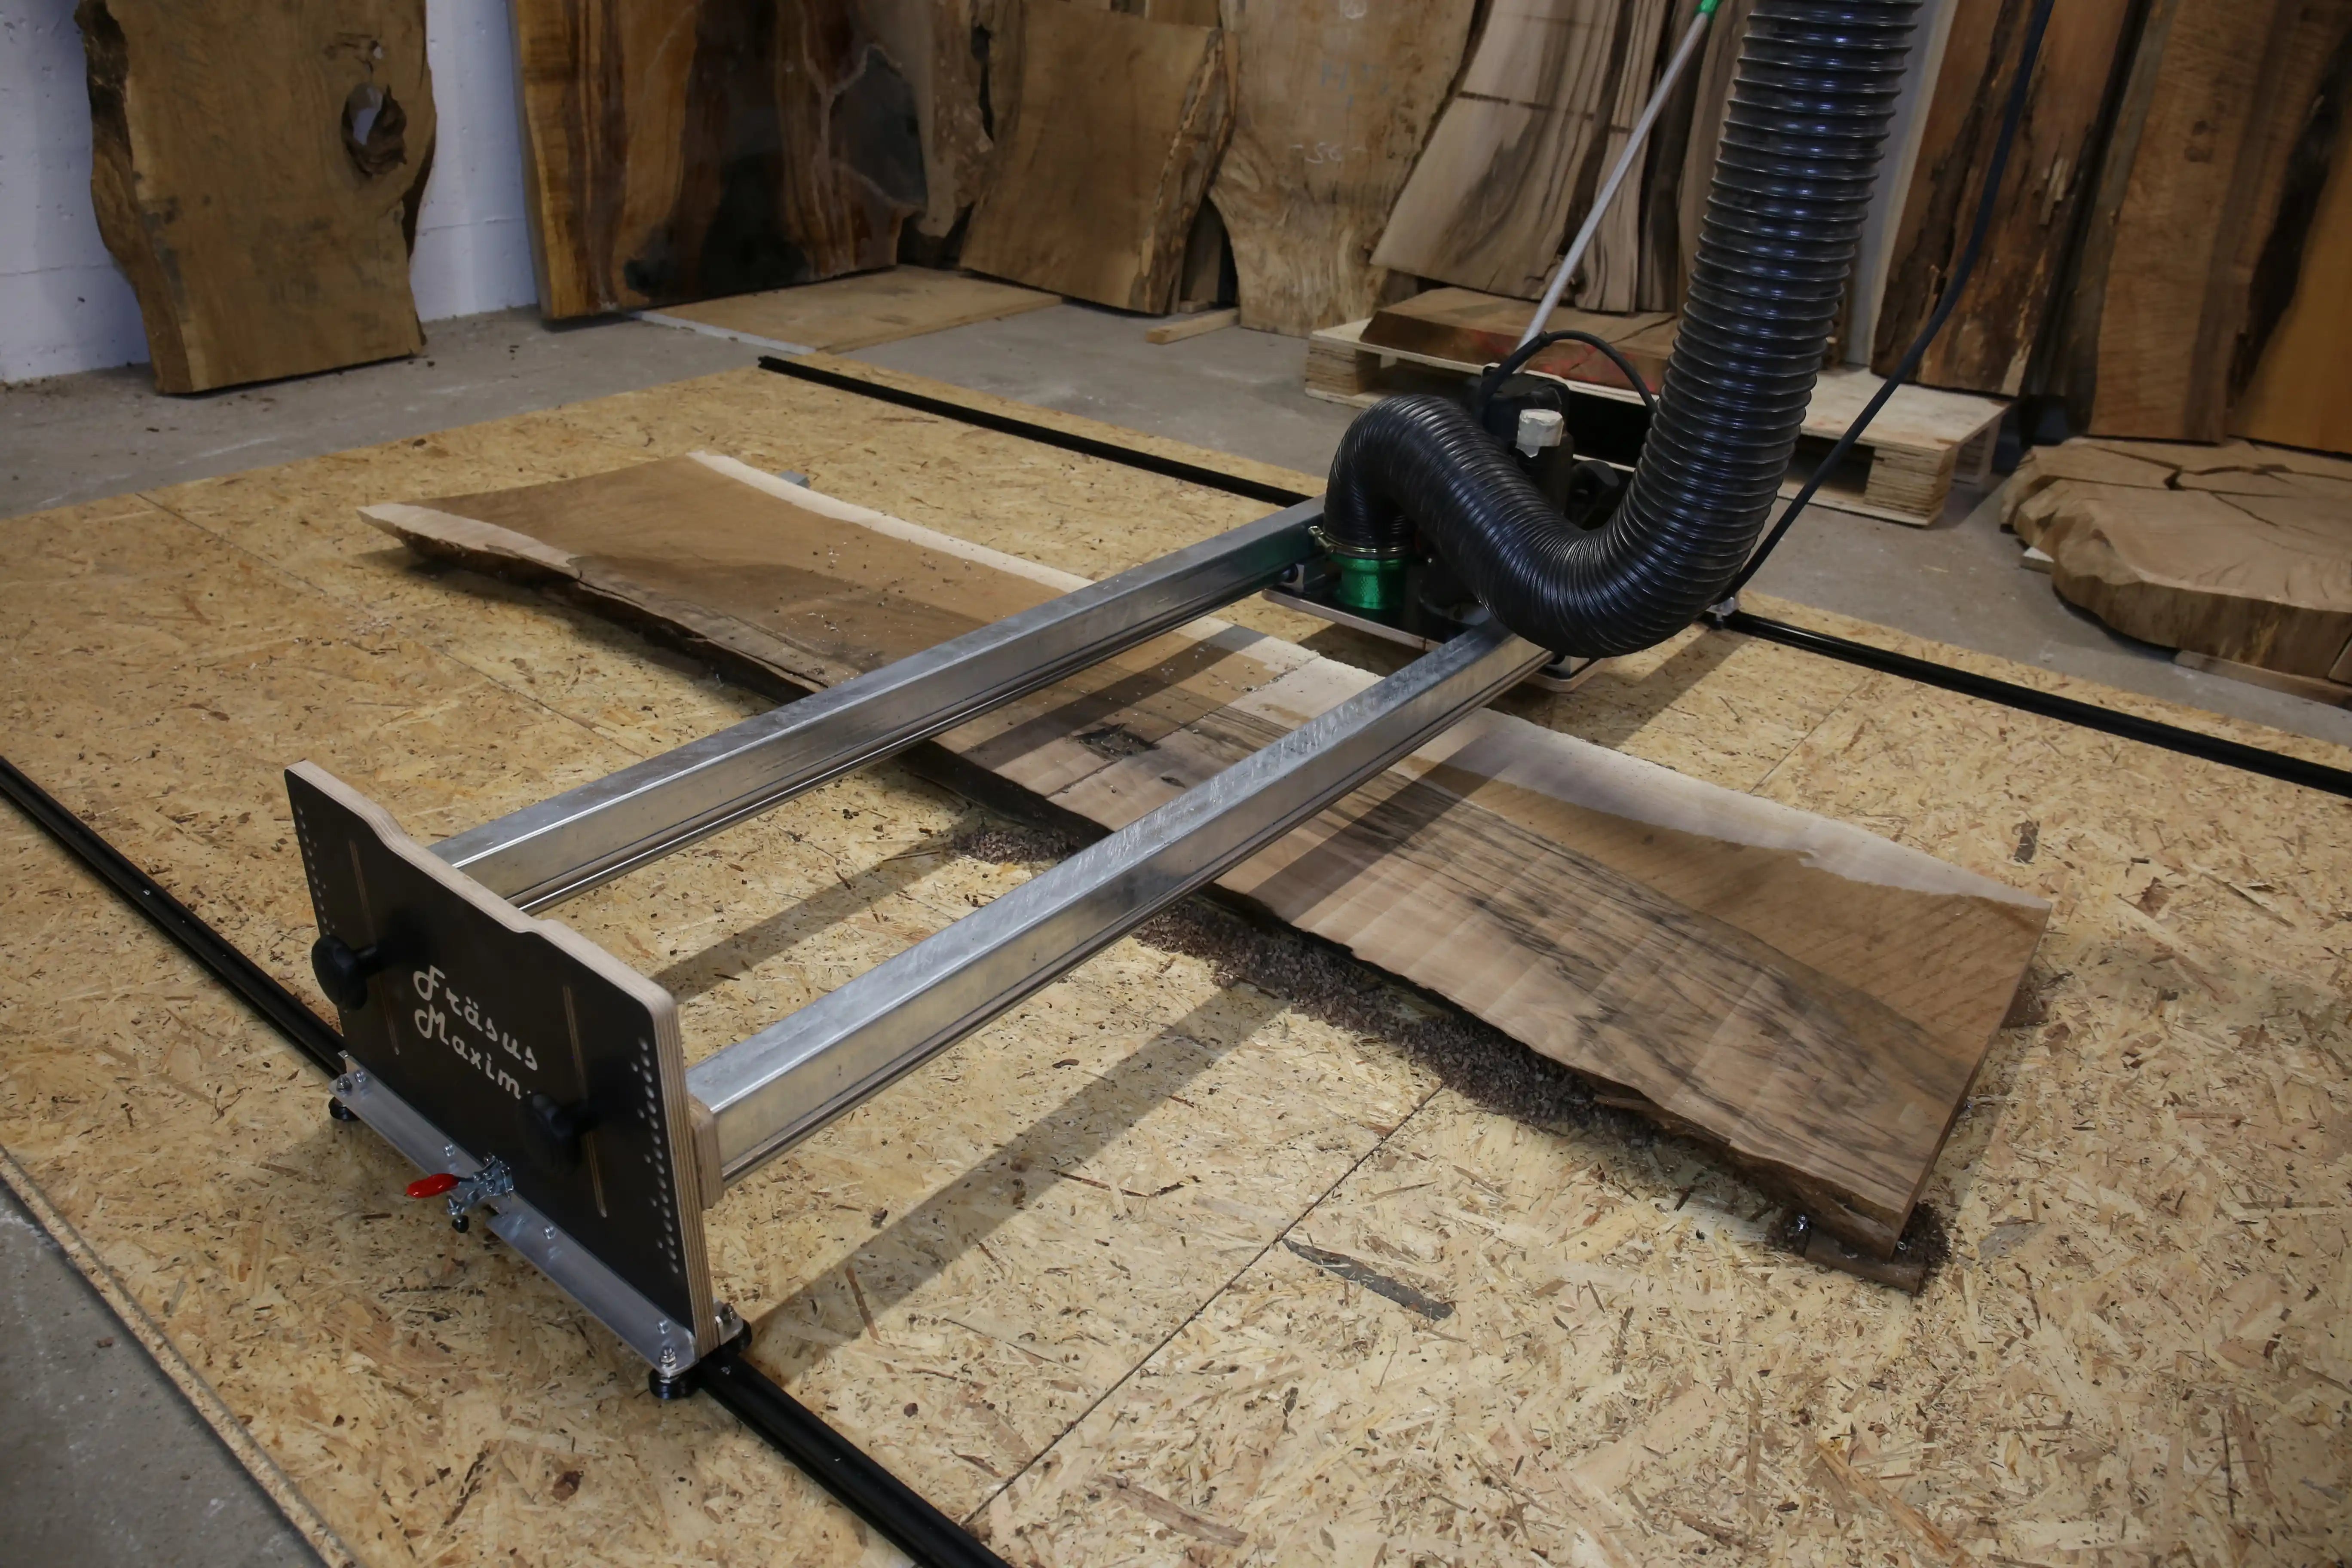
Fräse ich gerne, und für Sichtteile ist es das Material, bei dem sich der Aufwand am deutlichsten sieht. Beim Fräsen ist es vor allem eine Frage der Faserrichtung: quer zur Faser reißt es leichter aus, deshalb lege ich Werkzeugwege und Fräsrichtung entsprechend an. Und Massivholz arbeitet nach der Bearbeitung weiter — ein Massivholzteil ist kein Maschinenbauteil mit fixer Toleranz.
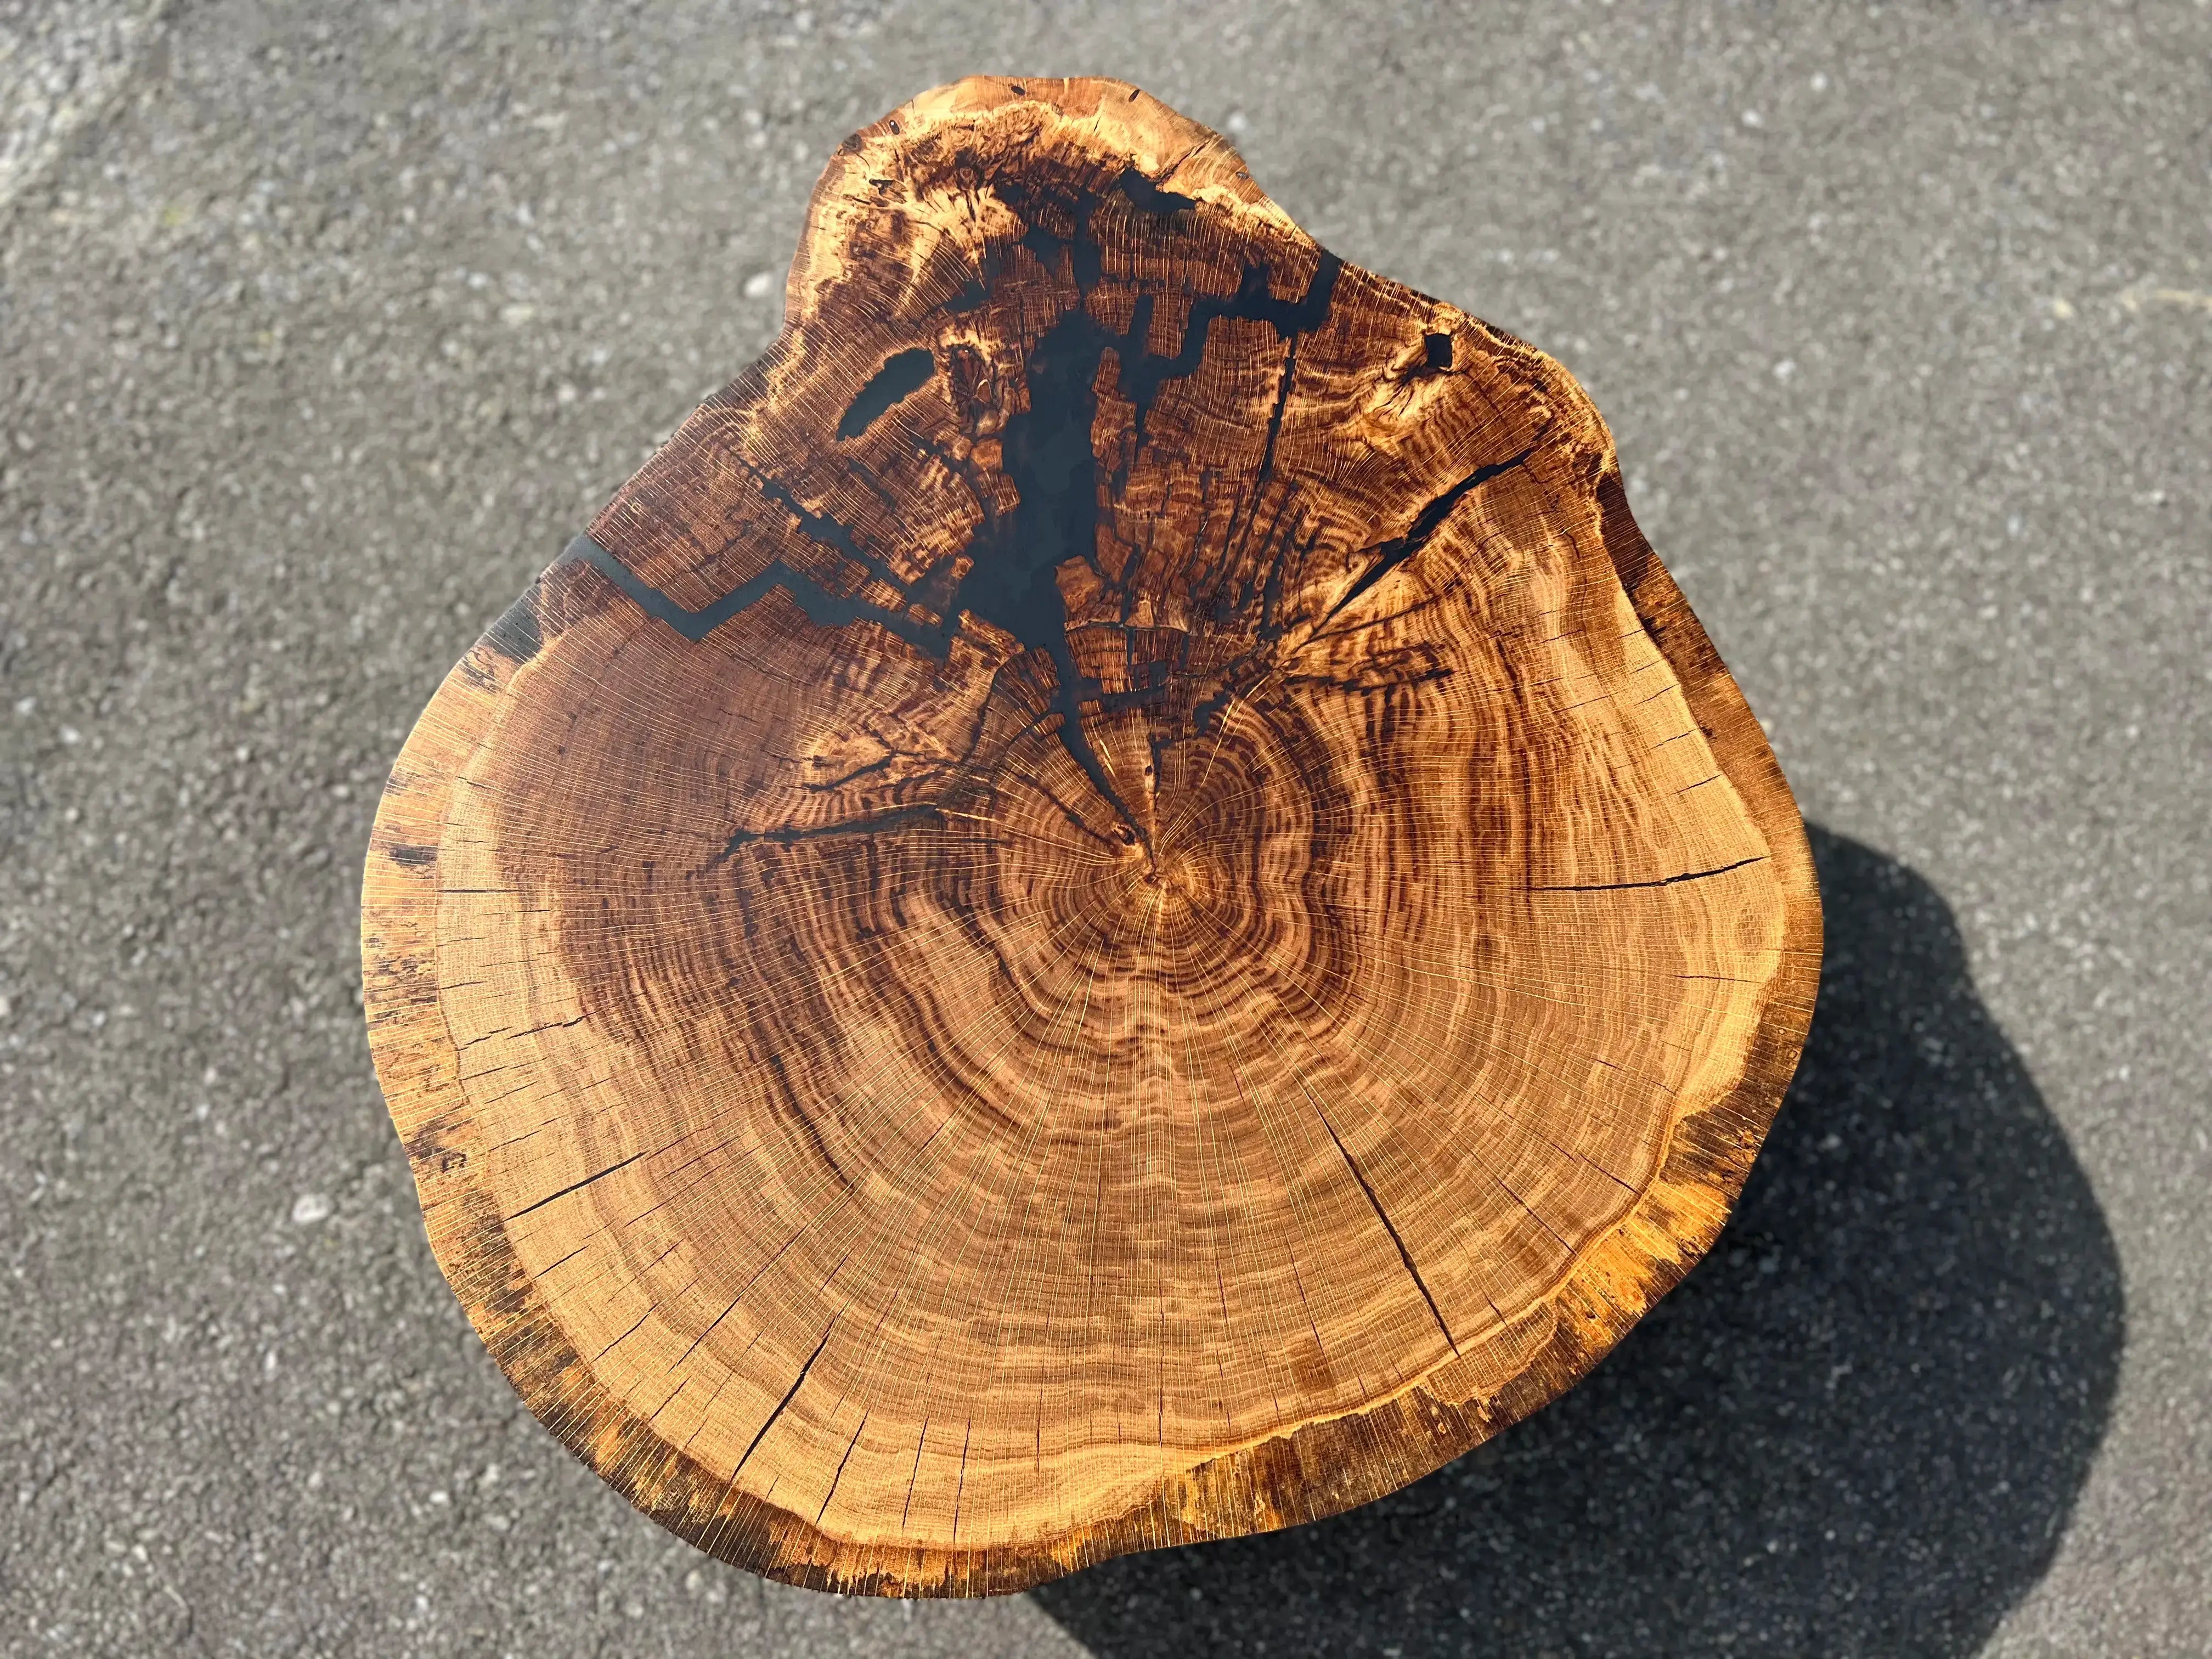
Eiche ist hart, hell und grob strukturiert, Gravuren und Fasen kommen darin kräftig heraus; die Härte kostet Werkzeugstandzeit und damit etwas Preis. Walnuss ist weicher und feiner, gibt eine sehr saubere Kante und dunkle, ruhige Flächen — dafür ist die Platte teurer. Bei beiden gilt: Astbereiche und Wechseldrehwuchs sind die Stellen, an denen eine Kontur unruhig wird. Wenn du eine bestimmte Optik im Kopf hast, sag es dazu, dann lege ich das Teil beim Zuschnitt passend in die Platte.
Nimm es für: Sichtteile, Schilder, Griffe, Gravuren, Einzelstücke mit Anspruch an die Optik.
Multiplex / Sperrholz (Birke)
Der Allrounder und mein Standardvorschlag, wenn ein Teil Kraft aufnehmen soll. Kreuzweise verleimte Lagen heißt: formstabil in beide Richtungen, hohe Festigkeit auch bei schmalen Querschnitten, gutes Fräsbild. Die Kante zeigt die Lagen — je nach Geschmack ein Nachteil oder genau der gewünschte Look. Nachteile: teurer als die Plattenwerkstoffe, und in den Leimfugen können Fehlstellen sitzen, die man erst beim Fräsen sieht.
Nimm es für: Vorrichtungen, Lehren, Schablonen, tragende Teile, Prototypen mit Funktion.
MDF
Homogen, richtungslos, sehr genau zu fräsen — deshalb das erste Material für Fronten, Schilder, Gravuren und 3D-Reliefs. Die gefräste Kante ist dicht und glatt, was bei einer Fase oder einem gefrästen Profil besser aussieht als bei jeder Faserplatte. Dafür ist es schwer, nicht besonders belastbar in dünnen Stegen, verträgt keine Feuchtigkeit und macht sehr feinen Staub. Wichtig: die Kante ist saugfähig, sie braucht vor dem Lackieren Grundierung — Oberflächen mache ich nicht, das planst du bei dir ein.
Nimm es für: Möbelfronten, Frontplatten, Schilder, Gravuren, Formen für Innenanwendungen.
HDF
Die dichtere Verwandte von MDF, meist dünn. Kommt ins Spiel, wenn du eine dünne, steife Platte brauchst: Rückwände, Einlagen, flache Schablonen, Frästeile mit feinen Konturen. Sehr saubere Kante, aber spröde — dünne Stege brechen.
Nimm es für: dünne Einlagen, Rückwände, feine Konturen, Sortiereinsätze.
Siebdruckplatte
Multiplex mit Phenolharzbeschichtung. Die Fläche ist hart, rutschfest und weitgehend unempfindlich gegen Feuchtigkeit — das macht sie zur besten Wahl für Schablonen und Vorrichtungen, die in der Werkstatt liegen und benutzt werden. Die gefräste Kante ist offenes Sperrholz und damit ungeschützt; wo sie dauerhaft nass wird, musst du sie versiegeln. Die Beschichtung ist abrasiv und kostet Werkzeugstandzeit, was sich im Preis niederschlägt.
Nimm es für: Frässchablonen im Dauereinsatz, Anschläge, Vorrichtungen, Ladeflächen.
Span- und Melaminplatte
Günstig und für den Möbelbau der Normalfall, zum Fräsen aber die undankbarste Sorte: die Kante ist grob, die Beschichtung reißt an der Austrittsseite gern aus, und feine Konturen halten nicht. Für einen geraden Zuschnitt mit ein paar Ausschnitten in Ordnung, für Konturen und Details würde ich abraten.
Nimm es für: einfache Korpusteile, unsichtbare Innenteile.
Kunststoffe
Fräse ich ebenfalls. Technische Kunststoffe verhalten sich beim Fräsen gutmütig und sind dort richtig, wo es auf Gleiten, Feuchtigkeit oder Chemie ankommt. Jede Sorte hat ihr eigenes Verhalten bei Wärme und Spanabfuhr — sag mir, was du vorhast, dann klären wir vorab, ob die Platte, die du im Kopf hast, dafür die richtige ist.
Nimm es für: Gleitflächen, Maschinenabdeckungen, Teile mit Feuchtigkeitskontakt.


Die Kurzfassung

Zwei praktische Punkte zum Schluss: bleib bei Standardstärken, Sonderstärken sind teuer und schlecht verfügbar. Und wenn du das Material selbst beistellst, geht das — sag mir vorher die Plattenmaße, damit ich weiß, ob die Aufspannung passt.
Noch unentschieden? Beschreib mir, was das Teil können muss, und ich sag dir, welche Platte ich nehmen würde — auch wenn du am Ende woanders fräsen lässt.
Material besprechen
Share:
CNC-gerecht konstruieren: 10 Regeln für Holzwerkstoffe
Was kostet CNC-Fräsen von Holz? Offene Kalkulation